三菱PLC(FX系列、Q系列)广泛用于机床、包装、纺织、食品等设备控制系统。设备一旦报错,准确识别故障代码并快速定位,是电气工程师与设备维护人员的核心技能。

三菱MELSEC系列FX2N-24MR型PLC图
1. 故障代码的读取方式
三菱PLC的故障信息可通过编程软件GX Works2/3连接后读取,点击“诊断”→“PLC诊断”即可查看当前错误码、出错步序与模块状态;也可通过RUN/ERROR指示灯状态初步判断——ERROR灯常亮多为硬件或参数错误,周期性闪烁多为程序逻辑或指令执行异常,CPU-E则提示CPU单元级故障。
2. 常见故障代码解析与处理
2.1 6006 回路构成错误
常见于FX3U等机型,多因指令使用超出允许范围或软元件编号越界,如将特殊继电器、特殊寄存器误作普通元件编程。处理:逐条检查出错步序,核对元件编号与指令适用范围。
2.2 6007 参数错误
多因参数区写入异常,如程序容量、软元件分配、注释区域设置冲突。处理:恢复出厂参数并重新设置,或回读备份参数覆盖。
2.3 6019 参数错误(Q系列)
常见于智能模块、CC-Link参数设定与硬件不匹配,检查网络参数、站号、波特率是否与主站一致。
2.4 6401 语法错误
多为梯形图/指令表存在非法组合,如线圈地址重复、指令操作数缺失。处理:利用软件“程序检查”功能逐段排查。
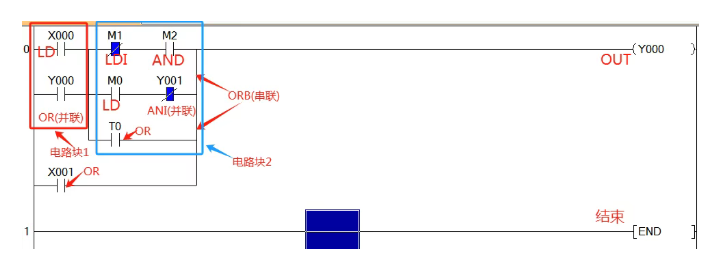
2.5 6503 缺少END指令
程序末尾未放置END(FEND)指令,程序无法完整扫描。处理:在程序末端补全END指令并重新写入。
2.6 WDT看门狗超时(CPU-E/ERROR闪烁)
程序扫描周期超过看门狗设定(一般默认200ms),多因存在死循环、大量浮点运算或通信等待指令。处理:优化程序结构,拆分长循环,调整WDT设定值并核对最大扫描周期。
3. 非代码类常见故障
RUN灯不亮、无法运行:优先检查运行方式开关、程序写入完整性及电池电压,更换程序或电池后须重新RUN。模拟量采集漂移/跳变:检查屏蔽层接地、输入信号线与动力线隔离、模块滤波参数。通信中断(CC-Link/Modbus):依次排查终端电阻、波特率、站号、线缆压接与隔离器状态。输出点无动作:用万用表核对输出公共端电压、负载回路熔断器与继电器线圈,区分“程序没输出”与“硬件不导通”。
4. 处理与预防建议
建立故障台账,记录故障代码、出错步序、发生工况与处置措施;定期备份程序并保存多版本;对频繁报错的点位开展端子紧固与接插件点检。掌握“先看代码、再核程序、后查硬件”的排查逻辑,能显著缩短停机时间,是运维能力提升的关键。